
Branschnyheter
Oct 12,2026
SDR17 HDPE-rör förklaras: mått, tryckklasser och sammanfogning
När ett PE100-rör kommer till plats med SDR17 tryckt på pipan är numret inte en materialklass eller en tryckklass. Det är Standard Dimension Ratio som fixerar förhållandet mellan rörets ytterdiameter och dess väggtjocklek. För SDR17 är förhållandet 17:1: ett 110 mm rör bär en vägg på cirka 6,5 mm, och i PE100 är det klassat för 10 bar nominellt tryck. Den praktiska konsekvensen för installatörer och specifikationer är enklare: en SDR17-ledning misslyckas sällan genom rörväggen. När det misslyckas, misslyckas det vid en fusionsfog. Det är därför gemensam kvalitet, och utrustningen som producerar den, förtjänar lika mycket uppmärksamhet som själva SDR-numret.
Vad SDR17 betyder i rördesign
Standarddimensionsförhållande är ett dimensionslöst tal som beräknas genom att dividera rörets ytterdiameter med dess minsta väggtjocklek. Eftersom förhållandet förblir konstant över alla diametrar, täcker en SDR-klass en hel rad rörstorlekar samtidigt som den bibehåller samma tryckbärande kapacitet. I SDR-systemet innebär ett högre förhållande en tunnare vägg i förhållande till ytterdiametern, så SDR17 sitter mellan de tyngre SDR11 och de lättare SDR21 och SDR26 klasserna.
För PE100 är SDR17-rör normalt klassade som PN10 (10 bar för vatten vid 20 °C); för PE80-material är samma geometri klassad PN8. Dessa klassificeringar definierar rörnätets säkra driftsomslutning. De nominella värdena förutsätter rent vatten och en 50-årig livslängd, så de inkluderar en betydande säkerhetsmarginal för verkliga installationsförhållanden.
| Nominell ytterdiameter (mm) | Beräknad SDR17 väggtjocklek (mm) | Typiskt tryckklass (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Eftersom förhållandet är konstant har ett 315 mm SDR17-rör och ett 63 mm SDR17-rör samma teoretiska tryckkapacitet. Det som förändras med storleken är väggytan, vikten per meter och den praktiska sammanfogningsmetoden - varför en SDR17-specifikation måste matchas av en lika disciplinerad installationsplan.
SDR17 vs SDR11: Vad förhållandet förändras
De flesta beslut om upphandling av PE-rör kommer ner på ett val mellan SDR17 och SDR11, eftersom dessa är de två förhållandena som dominerar vatten- och avloppsspecifikationerna. Den korta versionen är denna: SDR11 ger mer väggtjocklek och högre tryckklassning; SDR17 ger större flödesarea och lägre materialkostnad. För en lång rörledning kan skillnaden i kostnad per meter vara avgörande, men endast om den lägre tryckklassificeringen är acceptabel för driftsförhållandena.
| Egendom | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Väggtjocklek i förhållande till OD | OD / 17 | OD / 11 |
| Nominellt tryck, vatten 20 °C | PN10 | PN16 |
| Nominellt tryck, PE80 | PN8 | PN12,5 |
| Invändigt tvärsnitt per OD | Större | Mindre |
| Vikt per meter | Lägre | Högre |
| Materialkostnad per meter | Lägre | Högre |
| Motstånd mot punktbelastningar och stötar | Lägre | Högre |
Den strukturella skillnaden påverkar också hanteringen. Med den tunnare SDR17-väggen kan en vass sten i dikets strö, slarvig återfyllning eller ett hårt fall under lossning stressa eller buckla röret lättare än SDR11. Detta betyder inte att SDR17 är en ömtålig produkt; det betyder att förberedelse av dike och noggrann hantering är en del av specifikationen. Entreprenörer som gräver ner SDR17 i stenfyllda diken utan sandbädd kommer att se resultatet som orundhet och punktlastdeformation långt innan ledningen trycksätts.
Där SDR17 är rätt specifikation
SDR17 väljs där designtrycket stannar vid eller under 10 bar och extern belastning är måttlig. Det gör den till standard för ett brett utbud av kommunala och industriella rörnät:
- Gravity avlopps- och dagvattenledningar, där det interna trycket är nära noll och huvudkravet är att överleva installationsbelastningar.
- Vattendistributionsnät och landsbygdsförsörjningsnät som arbetar vid måttliga, stabila tryck.
- Bevattningsledningar och jordbruksledningar, där långa körningar gör materialbesparingarna betydande.
- Industriella processvatten- och kylvattenkretsar med kontrollerade tryck och icke-aggressiva media.
- Open-trench- och riktborrningsprojekt där konstruktionsingenjören har bekräftat att PN10-kapaciteten är tillräcklig.
Den ekonomiska logiken är okomplicerad: för samma ytterdiameter använder SDR17 mindre polymer, väger mindre och ger ett något större inre hål. På en lång pipeline kan den kombinerade besparingen av rörmaterial, frakt och hantering vara betydande - det är precis varför SDR17 är arbetshästklassen för PE-system med måttligt tryck.
Fusion Joining: Där ett SDR17-system är vunnet eller förlorat
Ett tunnväggigt SDR17-rör är en bra ledning, men en rörledning är bara lika stark som dess skarvar. PE-rör förenas genom att smälta och åter stelna polymeren vid gränsytan; en korrekt gjord smältfog har inget lim, tätning eller packning. Två metoder dominerar SDR17-installationer. Muffsmältning används främst för små hål i PP-R/PE-rörsystem, typiskt från 20 mm upp till cirka 110 mm. Elektrofusion används för medelstora till stora elnät, där kopplingen eller kopplingen lindar runt de förberedda rörändarna.
Sockets fusion kräver tre saker: rena ytor, fyrkantsskurna rörändar och ett värmeverktyg som håller en stabil smälttemperatur. Röränden och insidan av kopplingshylsan värms mot samma värmeytor, dras sedan tillbaka och trycks ihop för att bilda en synlig dubbel vulst. Kapa röret dåligt, fasa det inkonsekvent, eller dra isär skarven innan det svalnar, och svetskvaliteten sjunker även om själva SDR17-röret är helt bra.
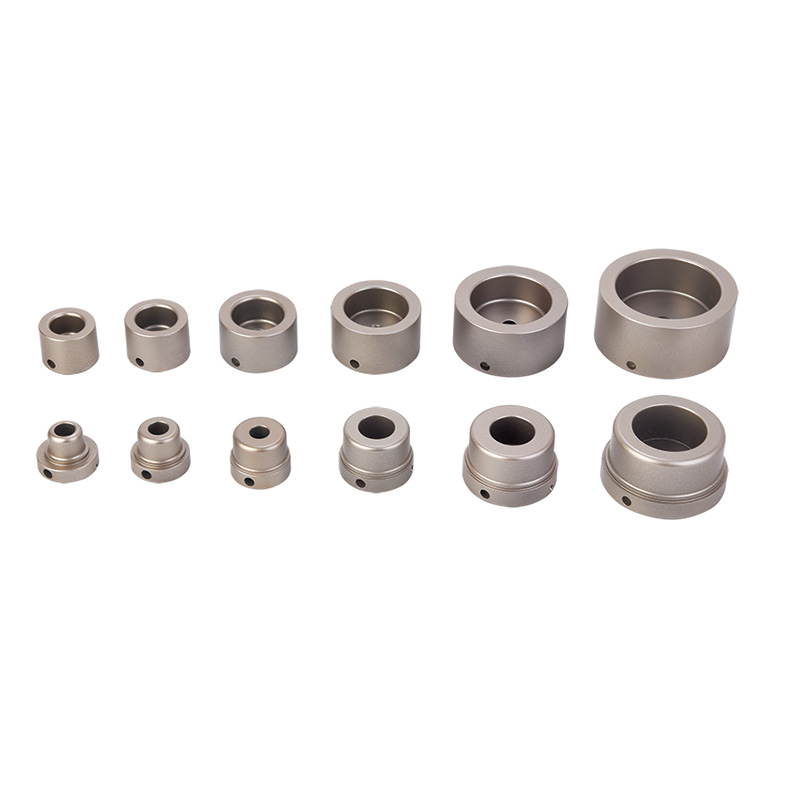 FYD63 63 mm PPR Digital Socket Fusion Svetsare med LED-temperaturdisplay Denna 63 mm fusionsmaskin med digitala sockel visar den faktiska temperaturen på värmarens ansikte på en LED-skärm, vilket minskar gissningar. Den passar vanliga PP-R/PE-kopplingar på SDR17-grenledningar och hjälper operatörer att producera konsekventa, trycktäta skarvar. Visa produkt →
En digital-display socket fusion-maskin tar bort mycket av gissningarna, eftersom operatören läser av den faktiska värmarens ansiktstemperatur istället för att förlita sig på en termostatratt med osäker noggrannhet. En 63 mm-klass digital maskin täcker det vanligaste området med liten diameter och passar de PP-R/PE-kopplingar som används på SDR17-grenledningar. Procedursekvensen — skära, fasa, värma, foga, kyla — är exakt densamma oavsett om du arbetar med 20 mm eller 160 mm. Entreprenörer som följer bästa praxis för en stark, läckagefri hylssvets producerar konsekvent leder som överlever trycktestning vid första försöket.
Elektrofusion är en annan process med en annan disciplin. De förberedda rörändarna sätts in i en elektrofusionskoppling med motståndstråd inbäddad i dess inre yta; maskinen skickar en kontrollerad ström genom tråden och smälter den omgivande polymeren så att röret och kopplingen smälter samman i ett stycke. Den vanligaste orsaken till en misslyckad elektrofusionsfog är inte maskinspänningen eller kopplingskvaliteten - det är en oförberedd röryta. PE-rör bildar ett tunt oxidskikt som förhindrar korrekt smältbindning och i fält är ytan ofta förorenad med smuts, fett eller murverksdamm. Om det lagret inte tas bort kan fogen passera en visuell inspektion och misslyckas månader senare under tryck.
 FYEPS400 Elektrofusionsrörskrapa för HDPE-rörytpreparering Korrekt ytförberedelse är avgörande för elektrofusionsfogar. Denna skrapa tar likformigt bort oxidskiktet utan att försvaga tunna SDR17-väggar, vilket minskar risken för fogbrott under tryck. Ett pålitligt verktyg för varje elektrofusionsjobb. Visa produkt →
Det är därför en elektrosvetsrörskrapa hör hemma i varje verktygslåda för SDR17-svetsning. En välgjord skrapa tar bort oxidskiktet jämnt runt omkretsen utan att gräva tillräckligt djupt för att försvaga väggen - en verklig risk på ett tunnväggigt SDR17-rör om någon improviserar med grovt slippapper. Under 10-bars betyg som SDR17 PE100 tillåter, kan inte fogintegriteten tas för given.
Själva elektrofusionsmaskinen måste leverera en stabil, repeterbar svetscykel. Inverterliknande maskiner är lättare och mer bärbara för arbete på plats, medan transformatorliknande maskiner är att föredra för tung kontinuerlig användning. Att matcha maskinen till diameterintervallet är lika viktigt: en enhet som bara är klassad till 63 mm har ingen plats på en 200 mm SDR17 huvudledning, och en överdimensionerad maskin slösar energi och tid på små grenanslutningar.
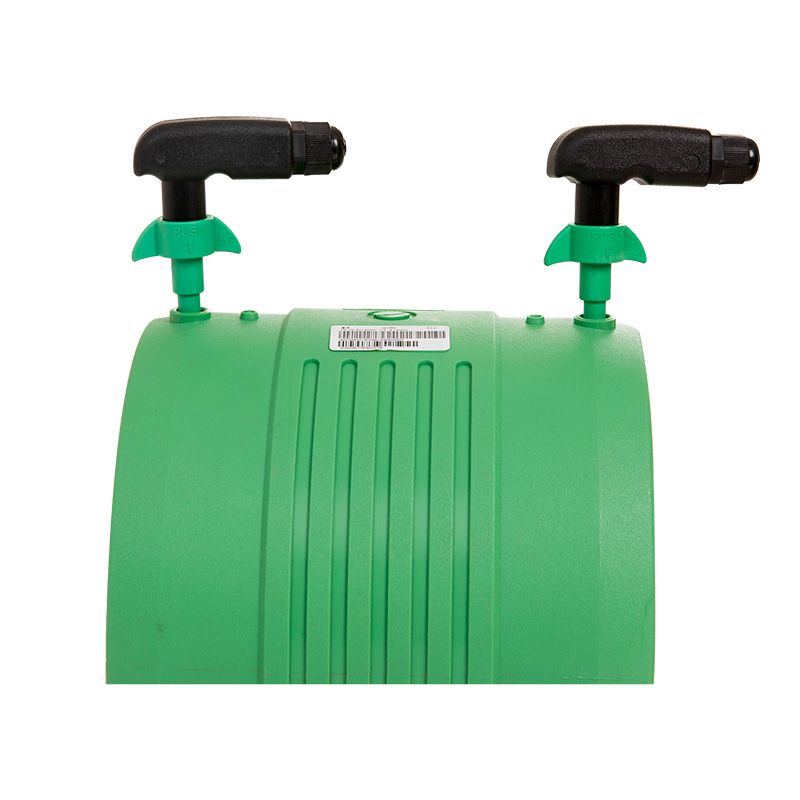 20-315MM Inverter Electrofusion Svetsmaskin för plaströrskarvning Denna elektrofusionsmaskin av invertertyp täcker ett brett rördiameterintervall från 20 till 315 mm, vilket gör den mångsidig för SDR17 nät- och grenanslutningar. Dess bärbara design passar platsarbete samtidigt som den levererar stabila, repeterbara svetscykler. Visa produkt →
Tillverkare med lång erfarenhet av export, såsom Hangzhou Fuyi Tools, erbjuder en komplett sortiment av rörfogningsutrustning , från sockets fusion och elektrofusionsmaskiner till fräsar, skrapor och fasverktyg — så hela svetsarbetsflödet förblir konsekvent. En kompakt växelriktarmaskin klassad från 20 mm till 315 mm täcker nästan alla SDR17 huvud- och grenanslutningar som påträffas på en typisk plats.
Att specificera SDR17 är den enkla delen; att leverera en SDR17-installation som förblir läckagefri i årtionden är en installationsdisciplin. Bekräfta att rörets kvalitet och tryckklassificering matchar designen, kapa och fasa ändarna exakt, skrapa röret före elektrofusion och använd en svetsmaskin med pålitlig temperatur- eller cykelkontroll. När dessa steg hanteras konsekvent presterar SDR17 exakt som förhållandet lovar: ett pålitligt, kostnadseffektivt tryckrör för måttliga vatten- och avloppsnätverk.
Relaterade produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
