
Hem / Nyheter / Branschnyheter / Komplett guide till dubbelväggiga HDPE-rör: struktur, fördelar och svetsning
Branschnyheter
Oct 05,2026
Komplett guide till dubbelväggiga HDPE-rör: struktur, fördelar och svetsning
Dubbelväggigt HDPE-rör ser ut som en enkel produkt, men valet mellan det och ett massivt rör beror ofta på hur fogarna kommer att fungera under belastning. Ett dräneringsrör nedgrävt under en väg förväntas leda dagvatten i årtionden utan att läcka. Dubbelväggigt HDPE-rör levererar det med en slät insida och en korrugerad exteriör. Den tekniska utmaningen är inte själva röret; det är leden. Denna guide förklarar strukturen, fördelarna och svetsmetoderna som håller dubbelväggiga HDPE-system vattentäta.
Vad är dubbelvägg HDPE-rör?
Dubbelväggigt HDPE-rör är ett högdensitetspolyetenrör med två distinkta väggar. Innerväggen är slät och genomgående. Ytterväggen är korrugerad och bildar en serie ringformade eller spiralformade ribbor. Utrymmet mellan de två väggarna ger röret hög ringstyvhet utan att tillföra onödig vikt. Röret är tillverkat av samma PE 100 eller PE 80 material som används för solid-wall HDPE rör, så det motstår korrosion, kemikalier och nötning väl.
Den viktigaste mekaniska skillnaden från rör med solid vägg är böjningsbeteendet. Eftersom ytterväggen är korrugerad kan röret avböjas under jordbelastning samtidigt som dess flödesarea bibehålls. Den släta innerväggen håller friktionen låg och förhindrar uppbyggnad av sediment. Det är därför som dubbelväggigt HDPE-rör är specificerat för stormavlopp, kulvertar och jordbruksavlopp där både strukturell styrka och hydraulisk effektivitet har betydelse.
Viktiga fördelar med dubbelvägg HDPE-rör
- Lätt och lätt att hantera: Ett dubbelväggigt HDPE-rör är betydligt lättare än armerad betong eller segjärn med samma diameter, vilket minskar transport- och installationskostnaderna.
- Hög ringstyvhet: Den korrugerade ytterväggen ger den strukturella styrka som behövs för nedgrävda applikationer under vägar, järnvägar eller tung utrustning.
- Korrosions- och kemikaliebeständighet: Den är immun mot jord- och vattenkemi som angriper metallrör, och den tål surt eller alkaliskt avlopp.
- Smidig insida: Lägre friktion innebär att mindre rördiametrar kan bära samma flöde som större betongrör, vilket minskar schaktvolymen.
- Lång livslängd: Med korrekt installation och skarvning kan dubbelväggigt HDPE-rör fungera i mer än 50 år.
- Flexibilitet i fogdesign: Röret kan sammanfogas med gummipackningar, värmekrymphylsor, extruderingssvetsning eller smältsvetsningsmetoder, beroende på vad projektet kräver.
Dessa fördelar gör dubbelväggiga HDPE-rör till ett kostnadseffektivt val för gravitationsdräneringssystem, men den långsiktiga prestandan beror på kvaliteten på varje skarv längs linjen.
Vanliga applikationer
Dubbelväggigt HDPE-rör används i kommunal dränering, uppsamling av avloppsvatten, dagvattenhantering, motorvägstrummor, industriavlopp och dränering av jordbruksfält. Det används också för underjordiska stormuppehållssystem och avloppsledningar från brunn till brunn. Rörets kombination av kemikaliebeständighet och strukturell styrka gör det till ett praktiskt val för platser där markrörelser, grundvatten eller aggressiva kemikalier förekommer.
Vid dikesfri installation kan dubbelväggigt HDPE-rör dras genom en borrbana. Dess släta innervägg bevarar flödet även när röret är installerat med en lätt kurva. I öppna installationer gör rörets flexibilitet att det kan sätta sig under tunga trafikbelastningar utan att spricka.
Hur dubbelväggigt HDPE-rör är sammanfogat
Fogmetoden avgör om ett dubbelväggigt HDPE-system kommer att förbli läckfritt under dess designlivslängd. Gummipackningar är vanliga för gravitationsdränering eftersom de är enkla och snabba. För en grenledning eller en reparation är dock den mest pålitliga och repeterbara metoden elektrofusion. En elektrosvetskoppling innehåller en värmeslinga som smälter samman rörytan och kopplingsväggen. Fusionsprocessen styrs av en maskin som läser av passningsstreckkoden och applicerar rätt ström under rätt tid. Den nivån av kontroll är varför elektrofusionssvetskvaliteten är så hög .
| Sammanfogningsmetod | Typisk användning | Tillförlitlighet | Nödvändig utrustning |
|---|---|---|---|
| Gummipackning | Dräneringsledningar för gravitation | Bra | Inga specialverktyg |
| Värmekrympande hylsa | Fältskarvar på små diametrar | Måttlig | Ficklampa eller värmepistol |
| Elektrofusion | Filialanslutningar och reparationer | Hög | Elektrofusion welding machine |
| Extruderingssvetsning | Stumfogar med stor diameter | Hög | Extruder och beredningsverktyg |
För elektrosvetsfogning måste svetsmaskinen leverera stabil ström och spänning under hela smältcykeln. 20160 mm elektrosvetssvetsmaskinen är byggd för denna roll, och den kombineras med beslag som används på byggarbetsplatser där portabilitet fortfarande är viktigt.
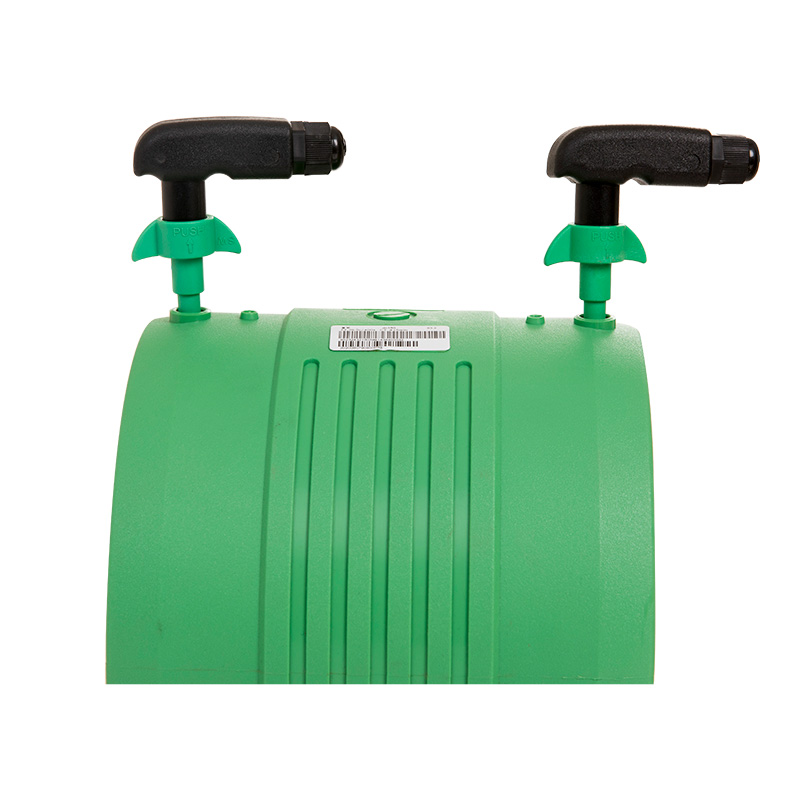 20-160MM elektrofusionssvetsmaskin 20-160MM Electrofusion Welding Machine är ett specialiserat och mångsidigt verktyg designat för sammanfogning av polyetenrör med diametrar från 20 mm till 160 mm. Detta... Visa produkt →
Före elektrofusion måste rörytan skrapas för att avlägsna det oxiderade skiktet som bildas vid rörtillverkning och lagring. En elektrofusions-HDPE-rörskrapa gör detta steg snabbt och konsekvent. En ren yta är viktigt; en repad eller oxiderad yta ger en svag svets.
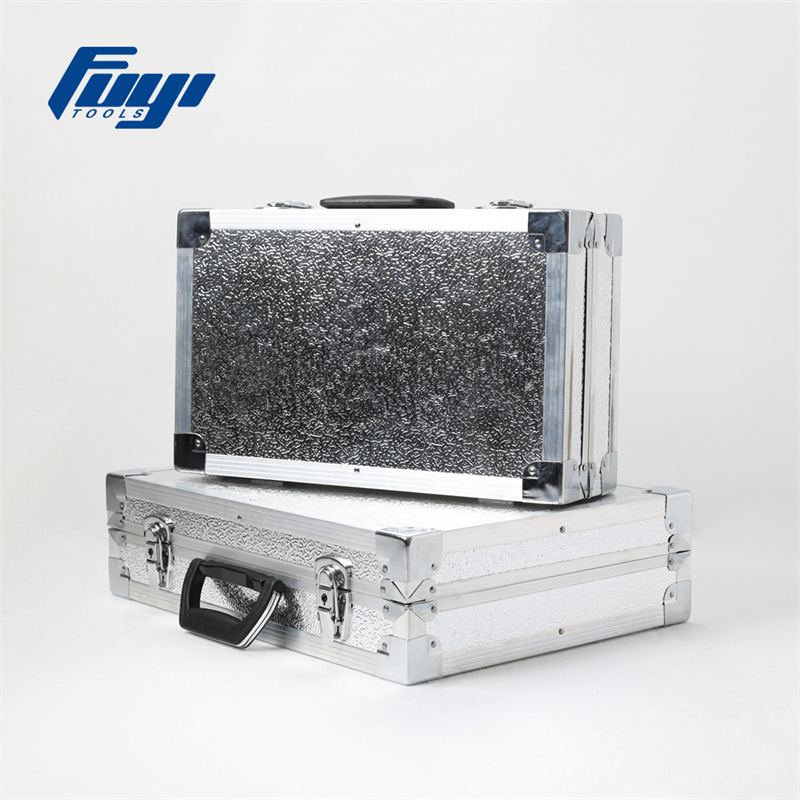 FYEPS400 Electrofusion HDPE-rörskrapor för HDPE-rör Rörskrapningsverktyg FYEFM200 elektrofusionssvetsmaskin som använder avancerad PID-kontrollteknik, vilket gör enhetens utmatning mer stabil och pålitlig. Stor LCD-skärm som man-maskin i... Visa produkt →
För mindre dubbelväggiga HDPE-system används även muffsvetsning när rörändarna är fria att rotera. Socket fusion smälter röret utvändigt och beslaget inuti med en värmeplatta, sedan skjuts röret in i beslaget. Resultatet är en homogen skarv som är starkare än själva röret.
Att välja rätt fusionssvetsutrustning
Val av utrustning för dubbelväggig HDPE-rörinstallation beror på rörstorlek, platsförhållanden och om du behöver elektrofusion eller sockelsmältning. För elektrofusion har du två huvudval: transformatorbaserade maskiner och invertermaskiner. Invertermaskiner är mindre, lättare och mer energieffektiva, vilket är viktigt på avlägsna platser. Transformatormaskiner erbjuder vanligtvis en högre kontinuerlig arbetscykel och är att föredra för kopplingar med stor diameter.
För sockets fusion av mindre rör ger en digital displaymaskin operatören en klar överblick över värmeplattans temperatur. Detta är viktigt eftersom temperatur, inte tryck, är den primära variabeln som bestämmer svetsstyrkan. En digital maskin gör det också lättare att replikera samma svetsparametrar över tusentals fogar.
När du väljer en socket-fusionsmaskin är rördiameterintervallet den första faktorn. Många maskiner täcker 20-63 mm, 63-110 mm eller 75-160 mm. Välj en maskin som matchar ditt projekts rörstorlekar utan att behöva en andra enhet. En praktisk riktlinje är att titta på hur man väljer rätt socket fusion svetsmaskin för olika materialkrav. Jämför sedan maskinens stabilitet, värmeplattans kvalitet och tillgången på uttag i metriska och tumstorlekar.
Området 75-110 mm är vanligt för dubbla HDPE-dräneringsapplikationer. En digital socket fusion svetsmaskin i det sortimentet täcker de flesta små och medelstora projekt. Det gör det också möjligt för operatören att ställa in värmetemperaturen exakt för PE 80 eller PE 100 material.
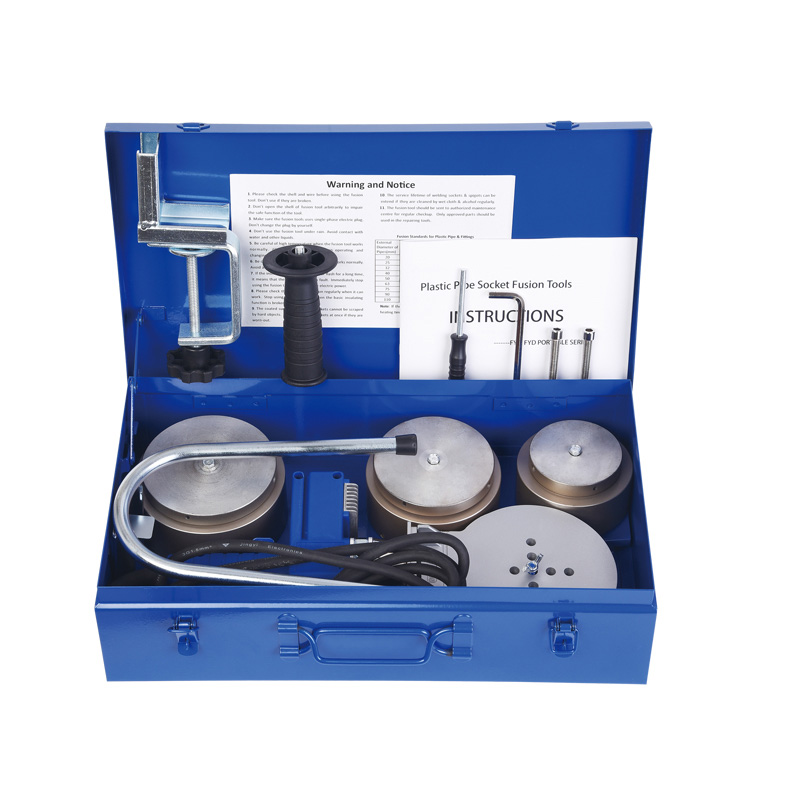 FYD110 Automatisk Digital Display Smält Plast Butt Fusion Socket Fusion Svetsmaskin FYD110 varmsmältande plaststumsvetsmaskin har inte bara effektiva och exakta svetsmöjligheter, utan är också lätt att använda, säker och pålitlig. Maskinen en... Visa produkt →
Tänk också på verktygets ergonomi. En handhållen maskin kan väga mindre än 2 kg, medan en bänkenhet ger stabilt stöd för upprepat arbete. Fältpersonal föredrar ofta en bärbar konstanttemperaturmaskin för snabba uppgifter, medan digitala maskiner är värdefulla när dokumentation krävs.
Installation bästa praxis för läckagefri prestanda
Ingen svetsmaskin kan fixa en dåligt förberedd fog. Rengör rörändarna, ta bort eventuell förorening och skrapa bort det oxiderade lagret innan du börjar. Håll värmeplattan vid rätt temperatur för rörmaterialet och väggtjockleken. Använd rätt avkylningstid och dra aldrig isär fogen innan den har svalnat. Anteckna slutligen svetsparametrarna för varje skarv om projektet kräver spårbarhet.
Vid kallt väder blir dubbelväggigt HDPE-rör styvare. Vissa maskiner har en temperaturkompensationsfunktion som justerar smältcykeln till den omgivande temperaturen. Vid varmt väder, se till att röret inte är skevt av direkt solljus innan svetsning. Dessa små steg är det som skiljer en bra installatör från en problematisk.
Dubbelväggigt HDPE-rör är ett hållbart, mångsidigt rör för tyngdkrafts- och tryckapplikationer. Men rörets prestanda är bara lika bra som dess skarvar. Oavsett om du använder gummipackningar, elektrofusion eller sockets fusion, kommer att välja rätt utrustning och följa rätt procedur avgöra om ledningen läcker eller förblir torr i årtionden. Använd produktlänkarna i den här guiden för att granska tillgängliga svetsmaskiner och skrapor, och prata med en leverantör som förstår kraven på dubbelväggig HDPE-installation.
Relaterade produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
