
Hem / Nyheter / Branschnyheter / ECTFE Plastic Guide: Egenskaper, applikationer och smältsvetstips för rörproffs
Branschnyheter
Oct 26,2026
ECTFE Plastic Guide: Egenskaper, applikationer och smältsvetstips för rörproffs
ECTFE-plast får sällan det strålkastarljus som PTFE eller PVDF åtnjuter, men ändå håller den sig stilla i några av de tuffaste servicemiljöerna i modern industri. Om ditt arbete involverar aggressiva kemikalier, processlinjer med hög renhet eller rör av fluorpolymer som måste kapas, monteras och fogas på plats, är ECTFE ett material värt att förstå ordentligt.
Vi tillverkar svetsutrustning för rörsvetsning och de verktyg som stöder den, så vår uppmärksamhet tenderar att sitta vid skarven snarare än bara vid databladet. Den här guiden täcker vad ECTFE-plast är, var den presterar bäst, hur den står sig i jämförelse med de fluorpolymerer du redan känner till och vad allt detta betyder när det är dags att förbereda och svetsa den.
Vad ECTFE-plast faktiskt är
ECTFE står för etylenklortrifluoretylen. Det är en semikristallin termoplastisk fluorpolymer, byggd som en alternerande sampolymer av eten och klortrifluoreten i ungefär lika stora proportioner. Den strukturen förklarar det mesta av dess beteende: fluor och klor i kedjan ger kemisk resistens, medan etensegmenten bidrar med mekanisk seghet och, framför allt, smältbearbetbarhet.
Den sista punkten skiljer ECTFE från PTFE. ECTFE kan extruderas, formsprutas, rotationsformas och termiskt svetsas, vilket gör det praktiskt för rör, plåt, kopplingar, ventilfoder och beläggningar snarare än för packningar och sintrade former enbart. Den når marknaden som hartspellets, som beläggningspulver och som färdiga rör, plåt och gjutna komponenter.
Viktiga egenskaper i ett ögonkast
Varje betyg är formulerad lite olika, så behandla siffrorna nedan som en allmän bild snarare än en specifikation. Din hartsleverantörs datablad vinner alltid.
| Egendom | Typiskt beteende |
|---|---|
| Kemiskt smink | Omväxlande eten och klortrifluoretensampolymer |
| Smältpunkt | Runt 240°C |
| Densitet | Ungefär 1,68 g/cm³ |
| Servicetemperatur | Cirka -76 °C till 150 °C |
| Kemisk beständighet | Starka syror, baser, oxidationsmedel och klorerade lösningsmedel |
| Permeabilitet | Mycket låg till gaser, ångor och fukt |
| Brandfarlighet | Självsläckande, UL 94 V-0 i typiska kvaliteter |
| Bearbetning | Extrudering, formsprutning, rotomformning, smältsvetsning |
Två rader avgör vanligtvis om ECTFE är det rätta svaret för ett projekt: kemikaliebeständighet och driftstemperatur. Motståndsprofilen är tillräckligt bred för att ECTFE klarar av koncentrerade kaustiklösningar och oxiderande syror som stör andra fluorpolymerer, medan taket på cirka 150 °C håller det under perfluoralkoxifamiljen.
Där ECTFE Plastic tjänar sitt stöd
- Kemisk bearbetning: foder för tankar, kolonner och skrubbrar, plus ventiler, pumpar, rör, kopplingar och synglas som ser aggressiva medier.
- Högrenhet och halvledararbete: komponenter som behöver låga extraherbara ämnen, låg permeabilitet och en yta som städar upp tillförlitligt.
- Läkemedels- och livsmedelshantering: barriäregenskaper och kemisk tröghet för processutrustning och överföringslinjer.
- Tråd och kabel: mantel och isolering där låg rök, flambeständighet och kemisk hållbarhet spelar roll.
- Beläggningar: pulverapplicerade och rotomgjutna foder som skyddar stålkärl, fästelement och impeller från korrosion och nötning.
- Allmänna industridelar: filterhus, våta lager och nötningsbeständiga komponenter.
Det som binder samman dessa är ett behov av hållbarhet i kontakt med något obehagligt, vid en temperatur som skulle slå polyeten eller polypropen. Det är också därför som rörtillverkare med bakgrund inom PE och PP-R ofta arbetar med ECTFE och dess anhöriga.
ECTFE Jämfört med PVDF, PTFE och PFA
| Material | Smältbearbetningsbar | Typiskt servicetak | Där det sticker ut | Kom ihåg |
|---|---|---|---|---|
| ECTFE | Ja | Runt 150°C | Starka baser och oxiderande syror, låg permeabilitet, bra nötningsbeständighet | Lägre temperaturtak än PFA eller PTFE |
| PVDF | Ja | Runt 150°C | Styv, stark, allmänt tillgänglig i rör och kopplingar | Mer känslig för starka baser och vissa polära lösningsmedel |
| PTFE | Nej, sintrat | Runt 260°C | Bredast kemikaliebeständighet, mycket låg friktion | Ej smältsvetsad; förenade med packningar, flänsar eller foder |
| PFA | Ja | Runt 260°C | Hög renhet i kombination med hög temperaturbeständighet | Kostar mer och är mjukare än ECTFE |
Om servicetillståndet är frätande eller starkt oxiderande, kantar ECTFE ofta förbi PVDF. Om du behöver högsta temperaturtaket oavsett kostnad tar PFA eller PTFE över. Allt annat är en förhandling mellan temperatur, kemikalieblandning, mekanisk belastning och budget.
Att gå med i ECTFE Plastic: What Matters at the Joint
ECTFE-rör och kopplingar sammanfogas normalt genom stumsvetsning eller infrarödsvetsning snarare än hylsa, och skarvparametrarna kommer från harts- och rörleverantören. Socket fusion är vanligare i PVDF-system. Trots det gäller samma discipliner för dem alla: rena ytor, rätt uppvärmningstemperatur, rätt uppehålls- och nedkylningstider och ingen rörelse medan fogen stelnar.
Det betyder utrustning med genuint justerbar, repeterbar temperaturkontroll snarare än en urtavla med optimistiska markeringar. En maskin som håller sitt börvärde under en lång arbetsdag ger dig en svets du kan försvara, speciellt på en fluorpolymer där bearbetningsfönstret är smalare än för polyeten. Det är ett tema vi ofta återkommer till, därför skrev vi en kort guide om hur man väljer rätt sockets fusion svetsmaskin för olika materialkrav .
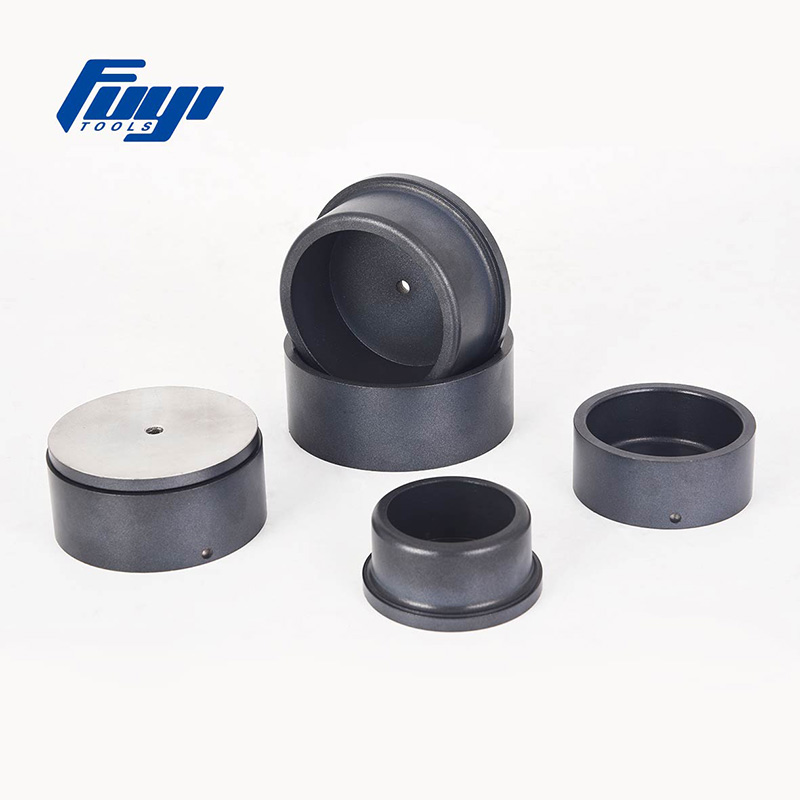 FYDLL110 Bärbar Socket Fusion Svetsmaskin för PE, PP, PVDF, PB Digital, portabel muffsvets med justerbar temperatur och 220–260°C område, lämplig för PE, PP, PVDF och PB rörskarvar. Visa produkt →
Maskiner byggda för PVDF-, PE- och PP-arbete visar hur en kontrollerad uppvärmningscykel ser ut i praktiken, och den erfarenheten tar med sig när man flyttar till ett nytt material.
Temperaturreglering är inte förhandlingsbar
Kör en fluorpolymer för varm och du riskerar nedbrytning, missfärgning och ångor du inte vill ha på en verkstad. Kör det för kallt och du får en fog som ser acceptabel ut och sviker tyst under tryck. Det smala bandet mellan dessa två utfall är varför ett kalibrerat värmeverktyg och en digital display betyder mer här än på en vanlig PE-linje.
Ytförberedelse avgör svetsen innan du börjar
ECTFE har en låg ytenergi, så föroreningar, damm, fukt och det oxiderade lagret som lämnas genom att skära allt jobbar mot dig. Skär fyrkantigt, grada, skrapa eller nöt sedan svetszonen omedelbart före uppvärmning. En liten uppsättning verktyg för ytbehandling täcker det mesta av arbetet på plats.
 FYEPS400 Elektrofusionsrörskrapa för HDPE, PP-R och PP Professionellt skrapverktyg för att förbereda plaströrytor upp till Ø 400 mm före elektrofusion, kompatibelt med HDPE, PP-R och PP material. Visa produkt →
En praktisk checklista innan du svetsar ECTFE
- Bekräfta röret och kopplingskvaliteten med din leverantör, inklusive eventuellt pigment eller tillsats som ändrar svetsparametrar.
- Verifiera värmeverktygets temperatur med en kalibrerad ytsond, inte bara maskinens display.
- Klipp av röret fyrkantigt och avgrada; ett vinklat snitt skapar en ojämn pärla och en förutsägbar svag punkt.
- Skrapa eller slipa svetszonen för att ta bort det oxiderade skiktet och håll det sedan rent och torrt.
- Stöd båda ändarna så att inget skiftar under uppvärmning, sammanfogning eller kylning.
- Respektera hela nedkylningstiden; Att släppa en fluorpolymerfog tidigt är hur läckage börjar.
- Registrera parametrarna som används – rörstorlek, temperatur, uppvärmnings- och kyltider – så att nästa skarv är repeterbar.
Där vi passar in
Hangzhou Fuyi Tools har ägnat 16 år åt att bygga rörfusionsutrustning och verktygen runt den, från konstant temperatur och digitala sockets fusionsmaskiner till elektrofusionsmaskiner i transformator- och inverterstil. Vid sidan av dem sitter de mindre föremålen som avgör kvaliteten på en fog: fräsar, avfasningsverktyg, kallringstänger, måttkuddar och skrapor.
För verkstadstillverkning, där spolar prefabriceras innan de någonsin når platsen, gör en fast enhet en verklig skillnad för konsistens och takt, eftersom operatören inte bekämpar gravitationen och ett rörligt rör samtidigt.
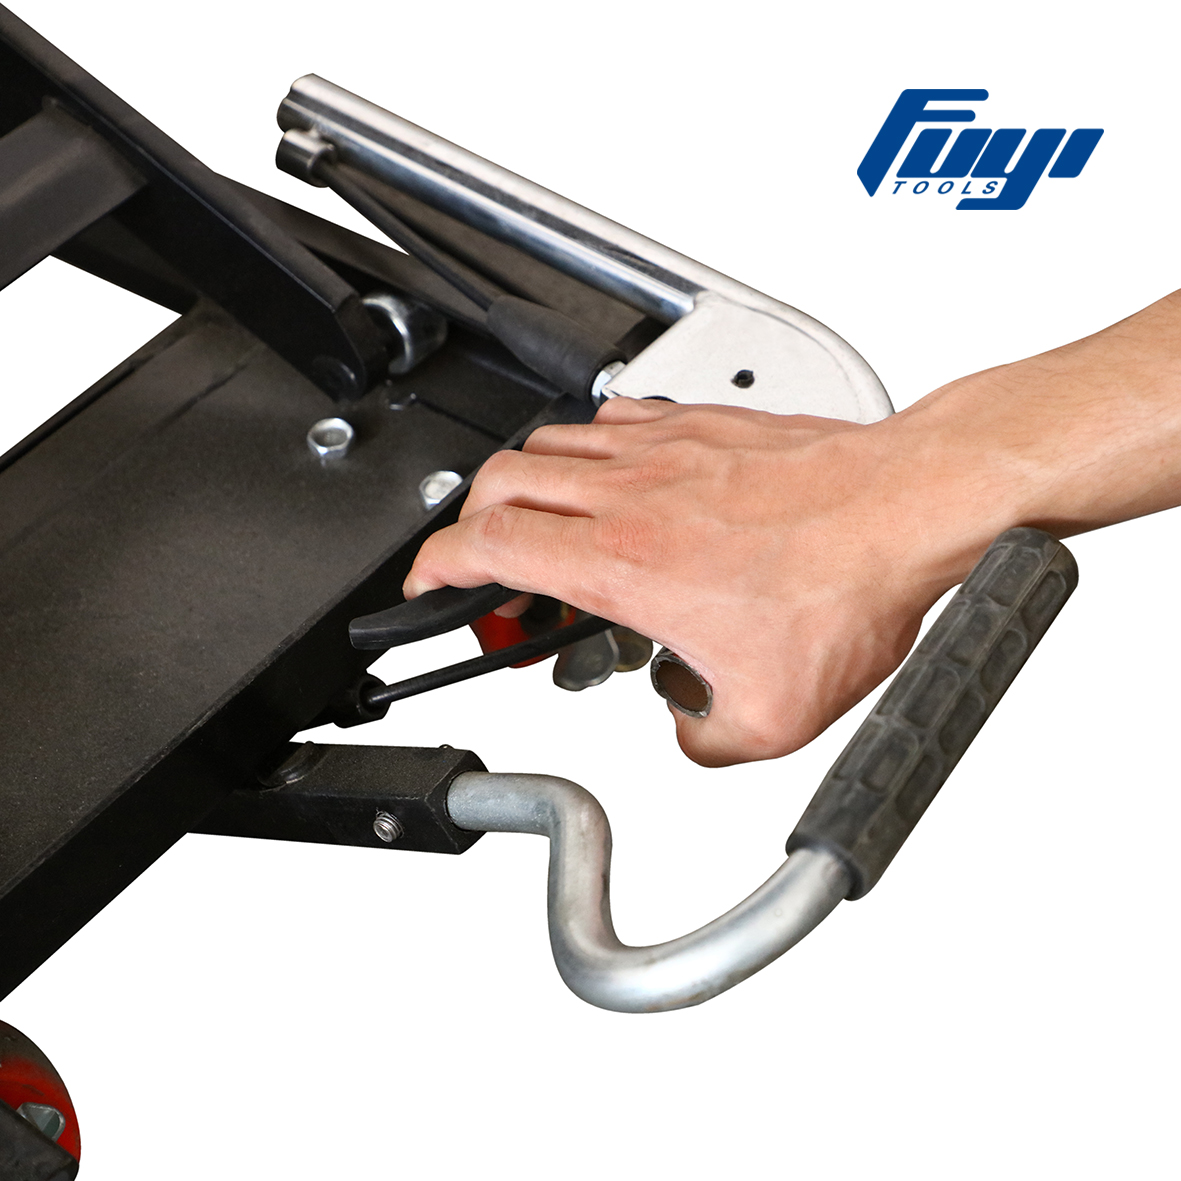 Bänksocket Fusion Svetsmaskin 50-160MM med hiss Bänkmonterad hylssvets med hiss och rörhållare, för PP-R, HDPE, PB och PP rör från 32mm till 160mm. Visa produkt →
Om du redan kör PE- och PP-R-utrustning är steget upp till fluorpolymerer mest en fråga om parametrar, tålamod och ren förberedelse snarare än en helt ny handel.
Oavsett om du redan kör fluorpolymerlinjer eller flyttar in i dem från PE och PP-R, förändras inte grunderna: känna till materialet, kontrollera temperaturen, förbered ytan och låt fogen svalna. ECTFE-plast belönar den disciplinen med lång, tyst service på platser där mycket lite annat håller.
Om du vill prata igenom en specifik applikation hjälper vårt team dig gärna att matcha rätt maskin och verktyg till röret och materialet du kör.
Relaterade produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
