
Hem / Nyheter / Branschnyheter / 2-tums HDPE-rör: skarvningsmetoder, verktyg och bästa praxis för installatörer
Branschnyheter
Oct 19,2026
2-tums HDPE-rör: skarvningsmetoder, verktyg och bästa praxis för installatörer
När du kör en vattenledning, en bevattningsledning eller en kabelkanal, träffar ett 2-tums HDPE-rör ofta den söta punkten mellan flödeskapacitet och hanteringsvänlighet. Den är lätt nog för en person att bära i spolar, men ändå stark nog att hantera tryck och markrörelse när den är korrekt installerad. I den här guiden delar vi med oss av vad vi har lärt oss från år av att bygga verktyg för HDPE och PP-R rörarbeten, så att du kan välja rätt metod och undvika de små misstag som leder till läckor.
Vad är ett 2-tums HDPE-rör?
I vardagliga samtal kan "2 tums HDPE-rör" betyda en av två saker. Det kan hänvisa till ett rör tillverkat i IPS-mått (Iron Pipe Size), där ytterdiametern är 2,375 tum (60,3 mm). Det kan också betyda ett metriskt rör med en ytterdiameter på 63 mm, vilket är den närmaste metriska motsvarigheten och kallas ofta också för 2 tum. Båda är vanliga i HDPE-system, men beslagen och smältverktygen måste matcha den faktiska ytterdiametern.
HDPE-rör säljs i olika tryckklasser, vanligtvis definierade av dess SDR (Standard Dimension Ratio). Ett lägre SDR-tal betyder en tjockare vägg och en högre tryckklassificering. Tabellen nedan visar typiska dimensioner för dessa två "2 tum" rör.
| Nominell storlek | Ytterdiameter | Vanlig SDR | Ca. Väggtjocklek | Typisk sammanfogningsmetod |
|---|---|---|---|---|
| 2 tums IPS | 2,375 tum (60,3 mm) | SDR 11 | 5,5 mm | Socket fusion, elektrofusion |
| 2 tums IPS | 2,375 tum (60,3 mm) | SDR 17 | 3,5 mm | Socket fusion, elektrofusion |
| 2 tums metrisk | 63 mm | SDR 11 | 5,7 mm | Socket fusion, elektrofusion |
| 2 tums metrisk | 63 mm | SDR 17 | 3,7 mm | Socket fusion, elektrofusion |
Innan du köper beslag eller planerar en svets, mät ytterdiametern med en bromsok eller kontrollera rörtryckslinjen. Ett 60,3 mm rör och ett 63 mm rör ser likadana ut, men de behöver olika smältverktyg.
Vanliga tillämpningar av 2-tums HDPE-rör
Eftersom det är flexibelt, korrosionsbeständigt och lätt att sammanfoga, dyker 2-tums HDPE-rör upp i många jobb. Här är några av de vanligaste vi ser:
- Bostäder och kommunala vattenledningar där ett pålitligt, fryståligt rör behövs.
- Bevattningsledningar och sidoledningar för gårdar, trädgårdar och landskap.
- Gruvavattning och slurryledningar som behöver nötningsbeständighet.
- Kabel- och ledningsskydd för elektriska eller fiberoptiska körningar.
- Geotermiska jordslingor och värmepumpsystem.
- Tillfälliga förbifartslinjer på byggarbetsplatser.
I de flesta av dessa applikationer sammanfogas röret genom värmesmältning. Det skapar en monolitisk, läckagefri anslutning som är starkare än själva röret när proceduren följs korrekt.
Sammanfogningsmetoder för 2-tums HDPE-rör
Det finns tre huvudsakliga sätt att sammanfoga 2-tums HDPE-rör: sockelfusion, elektrofusion och mekanisk sammanfogning. Var och en har en plats, beroende på arbetsplatsen, rörstorleken och tillgänglig utrustning.
Socket Fusion Welding
Sockets fusion är den vanligaste metoden för HDPE-rör med liten och medeldiameter. Ett värmeverktyg värmer utsidan av röränden och insidan av kopplingshylsan samtidigt. Därefter skjuts röret in i kopplingen och hålls kvar tills skarven svalnar. För 2 tums rör är sockets fusion snabb, bärbar och ekonomisk. Nyckeln är att använda rätt uppvärmningsverktyg, se till att röret och kopplingen är rena och följa de rekommenderade uppvärmnings- och nedkylningstiderna.
Elektrofusionssvetsning
Elektrofusion använder en armatur med en inbäddad värmetråd. En elektrofusionsmaskin applicerar ström till tråden, som smälter plasten runt fogen. Denna metod är utmärkt för trånga utrymmen, för reparationer och för sammanfogning av rör som redan ligger i diket. Om du vill förstå processen mer i detalj, vår artikel om arbetsmekanism för elektrofusionssvetsning förklarar hur tråden och plasten samverkar. Elektrofusionskopplingar kostar mer än hylsor, men de kan spara tid på komplexa jobb.
Mekanisk sammanfogning
Mekaniska kopplingar, flänsar och kompressionskopplingar finns också tillgängliga för 2-tums HDPE-rör. De är användbara när du behöver en tillfällig anslutning, när du kopplar till ett befintligt system eller när termisk sammansmältning inte är praktisk. Men mekaniska leder är beroende av packningar eller O-ringar, så de behöver ordentligt stöd och regelbunden inspektion. För permanenta, nedgrävda linjer är värmefusion vanligtvis det bättre valet.
Viktiga verktyg för 2-tums HDPE-rörarbete
En bra smältfog börjar långt innan värmaren rör vid röret. Du behöver rena, fyrkantiga snitt och en ordentligt förberedd yta. Genom åren har vi funnit att rätt handverktyg gör den största skillnaden i det dagliga arbetet.
Skärverktyg
HDPE-rör måste skäras rakt och utan att krossas. En matt eller olämplig fräs kan lämna en oval ände eller en grov kant som inte smälter ordentligt. För 2 tums rör är en kraftig plaströrskärare med spärrmekanism ett praktiskt val. Det ger dig rena snitt med mindre handtrötthet, speciellt när du arbetar i ett dike.
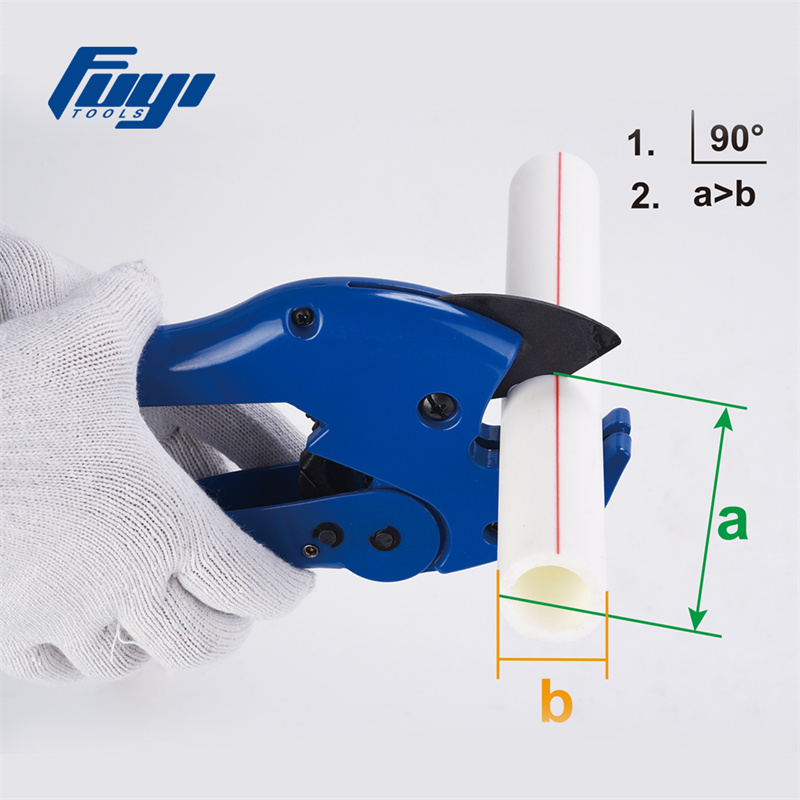 FYC-105 Kraftig plaströrskärare VVS-verktyg FYC-105 Heavy Duty Plast Pipe Cutter VVS-verktyget framstår som ett idealiskt val för en mängd olika rör, inklusive PVC-, aluminium- eller plaströr, gasrör, el... Visa produkt →
Om du kapar många rör eller arbetar med tjockare väggar, kan en rotorfräs eller en motorsåg med ett skärblad av plast också fungera, men du måste grada och fyrkanta änden efteråt.
Ytförberedelse
Elektrofusion och socket fusion kräver båda en ren, oxiderad fri yta. För elektrofusion skrapar man vanligtvis röränden med en lämplig skrapa för att ta bort det yttre lagret. Detta steg är inte valfritt; det tar bort föroreningar och ser till att smältan flyter ordentligt. En dedikerad HDPE-rörskrapa gör jobbet snabbare och mer konsekvent än att använda en kniv eller sandpapper.
 Electrofusion HDPE-rörskrapa för PP-R-, PP- och HDPE-rör Förbereder plaströrsytor före elektrofusion, hjälper till att avlägsna oxidation och kontaminering för konsekventa smältor på jobb upp till Ø400 mm. Visa produkt →
För sockets fusion bör du också torka av röret och kopplingen med en ren, torr trasa. Vissa installatörer använder isopropylalkohol, men kontrollera alltid rörtillverkarens rekommendationer först.
Värme- och svetsutrustning
För 2 tum (63 mm) HDPE-rör ger en digital sockets fusionsvetsmaskin dig exakt temperaturkontroll och en tydlig display. Detta är användbart när du arbetar med olika rörtjocklekar eller när omgivningstemperaturen ändras under dagen. En konstant temperaturmaskin är också ett pålitligt alternativ om du föredrar en enklare installation.
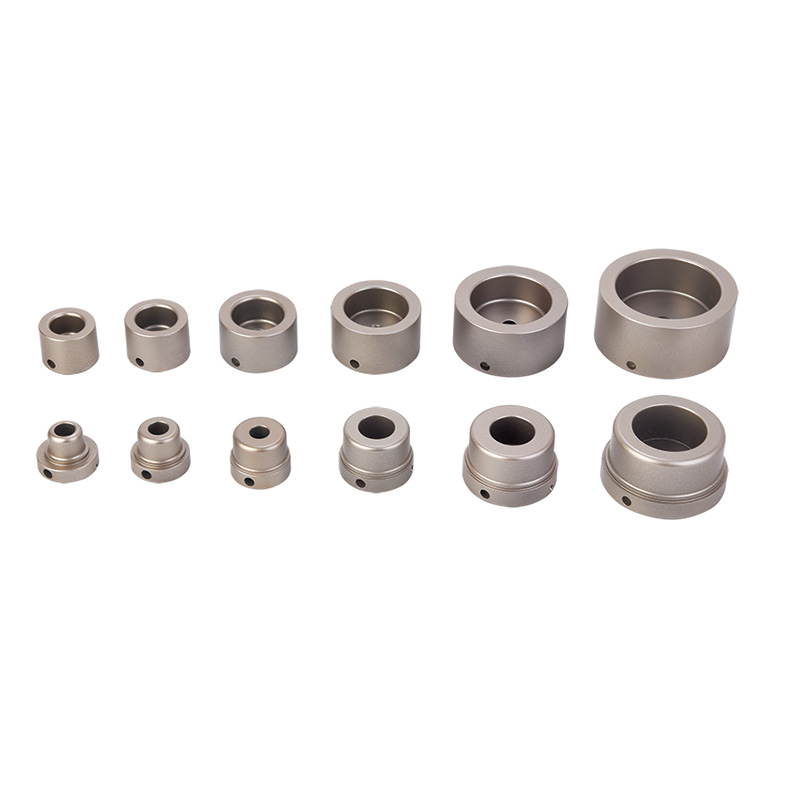 FYD63 63mm Digital Socket Fusion Svetsmaskin för PPR-rör Erbjuder digital temperaturvisning och kontroll för sockelsmältning upp till 63 mm, med adaptrar för PP-R, PB, PE och PVDF rörmaterial. Visa produkt →
Vilken maskin du än väljer, använd alltid rätt värmeadaptrar för din rörstorlek och verifiera temperaturen med en extern termometer innan du påbörjar produktionssvetsar.
Steg-för-steg Socket Fusion-svetsning av 2-tums HDPE-rör
Här är en praktisk sekvens för att göra en hylsfog på 2 tums HDPE-rör. Följ alltid rör- och kopplingstillverkarens instruktioner, eftersom uppvärmningstiderna kan variera beroende på väggtjocklek och materialkvalitet.
- Skär röret fyrkantigt med en lämplig fräs. Kontrollera snittet med en fyrkantig eller en rörändmätare.
- Rengör röränden och insidan av kopplingen med en ren, torr trasa. Ta bort all smuts, fukt eller fett.
- Märk insticksdjupet på röret enligt skarvhylsdjupet. Detta hjälper dig att undvika över- eller underinförande.
- Installera rätt värmeadaptrar på fusionsmaskinen och för den till den rekommenderade temperaturen. För HDPE är detta vanligtvis runt 200 till 230 grader Celsius, men bekräfta det exakta värdet med rörleverantören.
- Sätt in röränden och kopplingen i värmeadaptrarna samtidigt. Värm under den rekommenderade tiden. För ett 63 mm rör med standardvägg är detta ofta runt 30 till 40 sekunder, men tjockare väggar behöver mer tid.
- Ta bort röret och kopplingen från värmaren, tryck sedan omedelbart in röret rakt in i kopplingen upp till insättningsmärket. Vrid inte röret.
- Håll skarven stadigt under den första avkylningstiden, vanligtvis några sekunder till en halv minut, tills plasten börjar stelna. Släpp sedan och låt fogen svalna helt innan hantering eller tryckprovning.
- Inspektera svetssträngen. En enhetlig, jämn pärla runt beslaget är ett gott tecken. Om strängen är ojämn eller saknas, klipp ut fogen och börja om.
Nyckelparametrar och kvalitetskontroller
Konsistens är allt i HDPE-fusion. Små förändringar i uppvärmningstid, temperatur eller nedkylningstid kan försvaga fogen. Tabellen nedan sammanfattar de viktigaste variablerna att titta på.
| Parameter | Typiskt intervall eller åtgärd | Varför det spelar roll |
|---|---|---|
| Värmarens temperatur | 200–230 °C | För lågt orsakar ofullständig smältning; för högt bryter ned plasten. |
| Uppvärmningstid | 30–40 sekunder för 63 mm standardvägg | Kontrollerar smältdjup och fogstyrka. |
| Insticksdjup | Märkt per beslag | Säkerställer fullt engagemang och korrekt pärlbildning. |
| Kyltid | Flera minuter före hantering | Förhindrar rörelse medan leden fortfarande är mjuk. |
| Svetssträng | Enhetlig, kontinuerlig ring | Indikerar korrekt uppvärmning och insättningstryck. |
Efter att fogen svalnat kan du utföra en visuell inspektion. För kritiska ledningar kan tryckprovning eller böjprovning krävas. Om en led misslyckas med testet, försök inte lappa den; klipp ut den och gör en ny.
Vanliga misstag att undvika
Även erfarna installatörer kan hamna i dåliga vanor. Det här är de problem vi ser oftast när människor arbetar med 2-tums HDPE-rör.
- Skär av röret i vinkel eller lämnar en grov kant. Klipp alltid fyrkantigt och grada.
- Hoppa över skrapningssteget för elektrofusion. Oxidationsskiktet måste tas bort.
- Använder värmeadaptrar av fel storlek. En lös adapter överför inte värme jämnt.
- Uppvärmning av röret för länge eller för kort. Använd en timer och följ diagrammet.
- Vridning av röret under införandet. Tryck in den rakt in.
- Förflyttning av leden för tidigt efter fusion. Låt den svalna helt.
- Svetsning i vind, regn eller mycket kalla förhållanden utan skydd. Använd ett svetstält eller skydd vid behov.
Om du är ny på processen, öva på skrotrör först. Ett par provfogar hjälper dig att få en känsla för uppvärmningstiden och införingstrycket.
Varför välja Fuyi-verktyg för 2-tums HDPE-rörprojekt
På Fuyi Tools har vi tillbringat 16 år med att designa och tillverka rörsmältningsutrustning och verktyg för PP-R och PE rörarbeten. Vi är baserade i Hangzhou, Kina, nära Ningbo och Shanghais hamnar, och vi skickar till kunder i Europa, Ryssland, Amerika, Asien och utanför. Vårt produktsortiment omfattar sockets fusion svetsmaskiner, elektrofusion svetsmaskiner, bänkmaskiner, rörskärare, fasverktyg, kallring tång, skrapor och mer.
Vi vet att en 2-tums HDPE-rörskarv bara är lika bra som verktyget som gjorde den. Det är därför vi fokuserar på stabil temperaturkontroll, hållbara värmeadaptrar och praktiska konstruktioner som håller för daglig användning på arbetsplatsen. Oavsett om du är en entreprenör, en distributör eller en OEM-partner kan du utforska vår komplett utbud av HDPE-rörverktyg och fusionsutrustning för att hitta rätt inställning för ditt nästa projekt.
Om du behöver hjälp med att matcha en maskin till din rörstorlek eller anpassa ett verktyg för en specifik marknad, pratar vårt team gärna igenom detaljerna med dig.
Att arbeta med 2-tums HDPE-rör är enkelt när du har rätt dimensioner, rätt verktyg och en konsekvent smältprocedur. Ta dig tid att förbereda röret, kontrollera temperaturen och låt fogen svalna ordentligt. De små stegen är det som gör en snygg svets till en läckagefri anslutning som varar i årtionden.
Vi hoppas att den här guiden hjälper dig att få jobbet gjort säkert och effektivt. Om du har frågor om socket fusion, elektrofusion eller något av de verktyg som nämns här, hör gärna av dig. Vi är alltid glada att dela med oss av vad vi har lärt oss.
Relaterade produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
