
Hem / Nyheter / Branschnyheter / Fusing Machines Explained: En praktisk sockel- och elektrofusionsguide för rörproffs
Branschnyheter
Nov 09,2026
Fusing Machines Explained: En praktisk sockel- och elektrofusionsguide för rörproffs
En smältmaskin gör något bedrägligt enkelt: den värmer två plastytor tills de mjuknar och smälter och låter dem sedan svalna till en sammanhängande bit. När parametrarna är rätt hamnar skarven starkare än rörväggen på vardera sidan om den. När de har fel blir det en läcka som dyker upp månader senare, oftast under en golvplatta eller innanför en vägg.
Det är därför vi behandlar smältmaskiner som processutrustning snarare än som vanliga elverktyg. Under de senaste sexton åren har vi designat och tillverkat sockets fusion-maskiner, elektrofusionsmaskiner och de handverktyg som stödjer dem, och skickat dem till entreprenörer, distributörer och importörer över Europa, Ryssland, Nordamerika, Latinamerika och Asien. Den här guiden samlar vad vi har lärt oss om hur dessa maskiner fungerar, var varje typ passar och vad du ska kontrollera innan du köper.
Oavsett om du citerar ett litet VVS-jobb eller specificerar utrustning för en nedgrävd PE-nätledning, kommer samma frågor upp om och om igen: vilken smältmetod, vilken maskinstorlek, vilka tillbehör och hur håller du kvaliteten konsekvent i ett team av installatörer? Låt oss gå igenom det.
16 år av exporterfarenhet bakom våra maskiner
20-315 mm rör ytterdiametrar som täcks av vårt sortiment
2 fusionsmetoder som stöds: sockel och elektrofusion
Metrisk tum verktygs- och passningsstandarder vi tillverkar efter
Vad "Fusing Machines" faktiskt täcker
I vardagligt språk kan smältmaskiner betyda allt från ett handhållet värmejärn till en släpvagnsmonterad butt fusion-rigg. I vår egen katalog omfattar termen fyra praktiska grupper, och att veta vilken grupp du handlar i sparar en förvånansvärt stor förvirring när du jämför offerter från olika leverantörer.
Konstant temperatur Socket Fusion Machines
En fast termostat håller värmeverktyget vid arbetstemperaturen. Få knoppar, tuff konstruktion och modellerna i vårt sortiment täcker vanligtvis rörets ytterdiametrar från 20 mm upp till 110 mm.
Digital Socket Fusion-maskiner
En LED- eller LCD-fönster visar den faktiska temperaturen, så en installatör kan bekräfta inställningen istället för att lita på den. Våra digitala modeller sträcker sig från 20 mm upp till 200 mm.
Elektrofusionsmaskiner
Dessa aktiverar motståndstråden som är gjuten inuti en elektrofusionskoppling. Vi bygger enheter i både transformatortyp och invertertyp, som täcker rördelar från små diametrar upp till 315 mm rör.
Bänk- och verkstadsmaskiner
Monterade på ett arbetsbord istället för att bäras till röret, används dessa för prefabricering av spolar, upprepade små komponenter och utbildning.
Bänkgruppen förtjänar ett särskilt omnämnande eftersom den så ofta förbises. A bänksocket smältsvetsmaskin låter en tillverkare bygga identiska enheter på en jigg, borta från buller och damm från en strömförande plats, och sedan bära den färdiga spolen till installationsplatsen. För upprepat arbete som stigaraggregat eller grenrörssatser betalar det sig vanligtvis bara i konsistensen.
Butt fusion, där två rörändar vänds mot och pressas mot en uppvärmd platta, är en tredje familj som vi för närvarande inte tillverkar. Om ditt projekt involverar HDPE-nät med stor diameter är det värt att veta att termen finns så att du kan ställa de rätta frågorna till alla leverantörer som erbjuder det tillsammans med uttag och elektrofusionsutrustning.
Fusionscykeln, steg för steg
Varje fog, oavsett om det är en 20 mm PP-R-böj i en badrumsvägg eller ett 250 mm PE-T-stycke i en vattenledning, följer samma grundsekvens. Maskinerna förändras, verktygen förändras, timingen ändras, men logiken gör det inte. När en svets misslyckas är det nästan alltid ett av dessa steg som skyndas på.
1. Kapa röret fyrkantigt
Ett krokigt snitt innebär ett ojämnt införande, vilket innebär en ojämn smälta. Roterande fräsar och spärrfräsar gör detta jobb mycket mer tillförlitligt än en handsåg, och de lämnar inga plastspån inuti hålet.
2. Fasa och grada av änden
En avfasad rörände glider in i kopplingen utan att skrapa smält material framför sig. Metriska och tumfasningsverktyg existerar just för att rörstandarderna skiljer sig åt mellan marknaderna.
3. Markera insticksdjupet
Varje beslag har ett specificerat insticksdjup. En måttplatta eller ett enkelt pennmärke tar bort gissningarna och hindrar installatörer från att trycka in röret för långt eller inte tillräckligt långt.
4. Rengör eller skrapa ytan
PE och många polyolefinytor bär ett oxiderat skikt som inte smälter ordentligt. Skrapning eller skalning av den yttre huden är obligatoriskt före elektrofusion och är god praxis innan socket fusion på större diametrar.
5. Värm båda ytorna
Röret utvändigt och beslaget inuti värms på samma dyna samtidigt. Temperatur, inte tid, är den styrda variabeln här, varför ett stabilt värmeverktyg betyder så mycket.
6. Gå med i en smidig rörelse
Dra av röret och kopplingen från formen och tryck ihop dem rakt, utan att vrida. Rotation under fogning stör smältfronten och skapar en svag linje genom fogen.
7. Håll och kyl sedan
Håll leden stilla under den angivna tiden och låt den sedan vara ifred. Kylning är en del av svetsning, inte en väntetid innan arbetet återupptas. Att flytta en varm fog är ett av de vanligaste sätten att förstöra en annars perfekt svets.
8. Inspektera resultatet
Titta på svetssträngen. En enhetlig ring på båda sidor av den passande axeln, utan luckor, sprickor eller tecken på överinsättning, talar om för dig att processen uppförde sig som den skulle.
Om du tar en sak från den här listan, låt det vara steg sju. Vi har sett installatörer med utmärkt teknik och välskötta maskiner tappa skarvar bara för att någon lutade sig mot en varm spole för att nå en verktygsväska.
Socket Fusion eller Elektrofusion: Vilken rutt passar jobbet
De två metoderna ger samma typ av permanent fog, men de når dit på olika sätt. Socket fusion värmer från utsidan och in med hjälp av ett värmeverktyg som rör både röret och kopplingen. Elektrofusion värmer inifrån och ut och passerar ström genom en trådspole inbäddad i själva beslaget.
| Aspekt | Socket Fusion | Elektrofusion |
|---|---|---|
| Värmekälla | Externt värmeverktyg med stansar | Trådspole inuti beslaget |
| Typiskt rörsortiment | 20 mm till 160 mm | 20 mm till 315 mm |
| Kraftbehov | Lägre, ofta runt 600 W till 1200 W | Högre effekt, transformator eller växelriktare |
| Kostnad per led | Lägre monteringskostnad | Högre monteringskostnad |
| Huvudkvalitetsdrivrutin | Operatörens timing och teknik | Maskinparametrar och passningsdata |
| Fungerar bra i | Öppna diken, stigar, inomhus VVS | Täta diken, stora diametrar, reparationer |
| Skicklighet behövs | Måttlig, lätt att lära ut | Måttlig, men mer parameterdisciplin |
| Typiskt förstahandsval för | PP-R vatten och värmesystem | Nedgrävda PE-nät och distributionsnät |
Det finns ingen universell vinnare. En VVS-entreprenör som kör 32 mm PP-R stigrör inomhus kommer nästan alltid att välja hylsa fusion eftersom beslagen är billiga, maskinen är lätt och skarven går snabbt. En ledningspersonal som ansluter en 225 mm PE-gren till en strömförande huvudledning kommer att välja elektrofusion eftersom det behöver mindre spelrum runt röret och parametrarna registreras av själva kopplingen.
Övre rörets ytterdiameter täcks av typiska maskingrupper i vårt sortiment
Handhållen konstant temperatur
63 mm
Digital sockelfusion
200 mm
Bänksocket fusion
63 mm
Transformatorelektrofusion
200 mm
Inverterelektrofusion
315 mm
Staplar visar den största rördiametern varje maskingrupp är designad för att arbeta med, inte en rekommendation att svetsa vid gränsen hela dagen.
En praktisk anmärkning på toppen av varje serie: att ständigt svetsa vid en maskins maximala diameter är svårare för värmeelementet och för operatören. Om det mesta av ditt arbete ligger nära taket av en modells kapacitet, ger dig vanligtvis en svalare maskin och en längre livslängd att flytta upp en storlek.
Temperaturkontroll: Den tysta skillnaden mellan en bra svets och en återuppringning
Nästan varje felläge vi hör om från fältet spårar tillbaka till temperaturen. Inte inställningen på ratten, utan vad värmeverktyget faktiskt gör medan installatören arbetar, timme efter timme, i kallt väder eller på en generator med instabil spänning.
Varför stabil värme är viktig
Polyolefiner har ett smalt fönster mellan "inte tillräckligt smält" och "nedbruten". Under fönstret interdiffunderar inte polymerkedjorna och fogen är svag från dag ett. Ovanför den oxiderar materialet och svetsen blir spröd. Ett värmeverktyg som driver med tio eller femton grader kan flytta dig från det ena felläget till det andra utan någon synlig varning på plats.
Vad man ska leta efter på maskinen
Ett värmeelement med en genuint stabil kontrollslinga, en kropp som inte överhettas under långa körningar, matris som sitter rent på verktyget och en strömkabel som är tillräckligt lång för att nå arbetet utan en förlängning draperad över ett vått golv. På digitala modeller en tydlig temperaturavläsning som en installatör kan se på armlängds avstånd.
En svets är ett värmerecept, inte en effektinställning. Skivans läge är bara användbart om verktyget verkligen når och håller den temperaturen.
Detta är en av anledningarna till att vi lägger så mycket ansträngning på temperaturkontrollsystemet på våra socket fusion-maskiner. Det är inte en glamorös funktion och den fotograferar inte bra, men kunder som har kört billigare utrustning tenderar att märka skillnaden under den första veckan, särskilt när de svetsar kontinuerligt snarare än i korta skurar.
Att välja en smältmaskin för ditt projekt
Innan du jämför priser, skriv ner svaren på dessa frågor. Enligt vår erfarenhet kommer de flesta olyckliga köp av att hoppa över ett av dem snarare än att betala för mycket eller för lite.
- Rörmaterial. PP-R, PE-HD, PP, PVDF och PB har alla sina egna rekommenderade parametrar. Bekräfta vad ditt team faktiskt installerar.
- Diameterintervall. Titta på de kommande tolv månaderna, inte bara dagens jobb. Att köpa för det största kontraktet du förväntar dig är vanligtvis billigare än att köpa två gånger.
- Metod. Sockelfusion, elektrofusion eller båda. Många entreprenörer får en av varje.
- Strömtillgänglighet. Enfasnät, platsgenerator eller långa kabeldragningar. Spänningskvaliteten spelar lika stor roll som spänningsnivån.
- Dokumentationsbehov. Om din kund ber om svetsjournaler, gör en maskin med en synlig digital temperaturdisplay det samtalet mycket enklare.
- Form och monteringsstandarder. Metrisk för större delen av Europa och Asien, tum för andra marknader. Bekräfta att matriserna du behöver är tillgängliga.
- Support och reservdelar. Värmeelement, termostater och matriser är slitageartiklar. Fråga hur snabbt de kan bytas ut.
Om ditt arbete ligger i mitten av sortimentet, är en digital socket fusion maskin ofta det mest flexibla enstaka köpet, eftersom den täcker små hushållsskarvar och medium distributionsrör med samma verktyg. Om du vill ha ett fungerande exempel på att matcha en specifik modell till ett specifikt jobb, skrev vårt team ett längre stycke om att välja rätt digital socket fusion maskin för ditt projekt , inklusive de frågor som är värda att ställa en leverantör innan du åtar dig.
En modell som passar väldigt många entreprenörer är FYD63, en 63 mm digital sockelfusionsmaskin med LED-fönstertemperaturdisplay. Den täcker det 20 mm till 63 mm bandet som dominerar hushålls- och lätt kommersiell VVS, visar arbetstemperaturen med en blick och är tillräckligt lätt för att bära upp en stege utan att behöva göra något nytt.
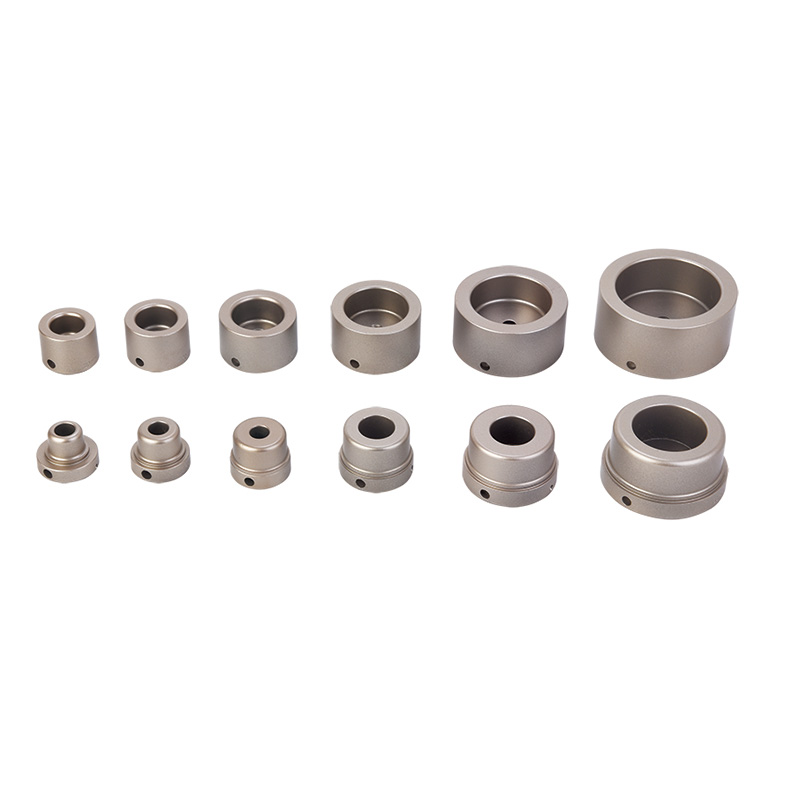 FYD63 63mm Digital Socket Fusion Svetsmaskin Täcker 20–63 mm PPR-röranslutningar med LED-temperaturdisplay, digital kontroll och en bärbar design som är anpassad för hushålls- och lätta kommersiella VVS-installationer. Visa produkt →
Om ditt arbete regelbundet går över 110 mm, skiftar den avgörande faktorn från maskinen till metoden. Över ungefär 160 mm blir elektrofusion i allmänhet det mer praktiska valet, och samtalet vänder sig till effektuttag och passningstillgänglighet snarare än portabilitet.
Verktygen runt maskinen: där de flesta svetsproblem börjar
En installatör kan äga en utmärkt smältmaskin och ändå producera mediokra fogar, eftersom svetsen bara är lika bra som förberedelsen framför den. Verktygen som omger maskinen är inte tillbehör i dekorativ mening. De är kvalitetskontrollsystemet.
Rörskärare
Roterande, spärrande och kraftiga saxar för kvadratiska snitt utan deformation eller spån inuti hålet.
Fasningsverktyg
Metriska och tumversioner som tar bort den vassa kanten från röränden så att den kommer in i kopplingen rent.
Elektrofusionsskrapor
Ta bort det oxiderade yttre lagret som annars skulle sitta mellan röret och den smälta kopplingsytan.
Kall ringtång
Metriska och tumversioner som används vid arbete med kallringbeslag och relaterade monteringssteg.
Reparera uttag
För att lappa skadade eller läckande sektioner av en befintlig ledning utan att ersätta ett helt rördrag.
Hålsågar och måttkuddar
Grenanslutningar och konsekvent markering av insticksdjup, två små jobb som orsakar stora problem när de görs dåligt.
Två av dessa verktyg tjänar sin plats på varje jobb, oavsett rörstorlek. En bra skärare och en bra skrapa mellan dem förhindrar fler fel än någon enskild maskinuppgradering.
 Elektrofusionsrörskrapa för PP-R och PE-rör Förbereder rörytor upp till Ø400 mm genom att ta bort smuts och oxidskikt före elektrofusion, vilket hjälper till att skapa konsekventa, pålitliga fogar i PP-R/PE-rörledningar. Visa produkt →
Skrapning är det steginstallatörer som oftast hoppar över, oftast för att det känns som extrajobb en varm eftermiddag. Det är också det steg som mest tillförlitligt skiljer en fog som klarar ett trycktest idag från en som fortfarande håller om fem år. En skrapa som passar röret ordentligt och tar bort en konsekvent rakning tar sekunder per skarv.
 FYC-110 Spärrskärare av plaströr Spärrklippare för PVC-, aluminium- och plaströr, med ett räckvidd på 3–75 mm och kompakt design för exakt, smidig kapning vid olika jobb. Visa produkt →
På skärsidan är en spärrfräs värd extrakostnaden så fort du går förbi små diametrar, eftersom den låter operatören hålla bladet rakt istället för att tvinga igenom det. Deformerade rörändar är en dold källa till ovalitet, och ovalitet är det som förvandlar en okomplicerad muffsvets till en kamp.
Matcha maskinen med materialet och platsen
Samma maskin kan bete sig väldigt olika beroende på vad som löper genom röret och var röret installeras. Tabellen nedan är en utgångspunkt för dessa samtal, inte en ersättning för beslagstillverkarens egna parametrar.
| Material | Vanlig applikation | Vanlig metod | Praktiska anteckningar |
|---|---|---|---|
| PP-R | Varmt och kallt hushållsvatten, uppvärmning | Socket fusion | De flesta arbeten sitter mellan 20 mm och 63 mm |
| PE-HD | Vattenledningar, bevattning, distribution | Elektrofusion | Ytskrapning är viktigt före svetsning |
| PP | Industri- och processlinjer | Socket fusion | Kontrollera mediets kemiska kompatibilitet |
| PVDF och PB | Special- och högtemperaturlinjer | Socket fusion | Smalt temperaturfönster, digital maskin föredras |
| Något av ovanstående | Reparation av befintlig linje | Elektrofusion or repair sockets | Ofta snabbare än att skära ut en hel rörsektion |
Platsförhållandena har lika stor betydelse som material. Vinden drar bort värmen från ett värmeverktyg och gör en öppen dike till en genuint svår plats att hålla en temperatur. Regn och damm kommer på preparerade ytor. Spänningen sjunker när en kompressor startar på samma matning. Inget av dessa är skäl att överge en metod, men det är skäl att välja en maskin med lite takhöjd och att utbilda besättningen i vad de ska göra när förhållandena vänder.
En vana som vi rekommenderar till alla installationsteam: svetsa en testfog i början av varje skift, skär upp den och titta på smältmönstret. Det tar fem minuter och den fångar en drivande termostat, en skadad tärning eller en ny installatörs teknik innan den blir någons översvämmade källare.
Från verkstad till hamn: Hur dessa maskiner tillverkas och skickas
Vi tillverkar i Linpu Industrial Zone i Xiaoshan, Hangzhou, cirka trettio minuter från Xiaoshan flygplats och inom bekvämt räckhåll från både Ningbo och Shanghais hamnar. Den geografin är ingen slump. De flesta av de maskiner vi bygger lämnar landet och närhet till hamnarna gör att leveranstiderna är förutsägbara för de distributörer och importörer som köper av oss.
Vad vi bygger
- Konstant temperatur och digitala socket fusionsmaskiner
- Bänksocket fusion machines
- Transformator- och inverterelektrofusionsmaskiner
- Verktyg för elektrofusionsarbete, inklusive skrapor och stora skärare
- Fräsar, avfasningsverktyg, kallringstänger, hålsågar, måttkuddar
- Hylsar, tappar, sadelhylsor och reparationshylsor
Hur vi arbetar med köpare
- Anpassad service för OEM- och ODM-krav
- Metriska och tumspecifikationer för olika marknader
- Produktdokumentation tillgänglig för nedladdning
- Fabriksinformation och certifikat publicerade för granskning
- Stöd för engelska, ryska och spanska
- Sexton år av exportorderhantering
Vår designfilosofi är ganska enkel: exakt, snabb, modulär och lätt att använda. Modulär betyder mer än det låter. När stansar, värmeelement och handtag är utbytbara över en familj av maskiner, kan en distributör lagerföra färre reservdelar och en installatör kan byta ut en sliten del utan att skicka tillbaka hela verktyget. Det betyder också att en maskin som köpts för ett diameterområde kan utökas senare istället för att bytas ut.
Vi beskriver vårt mål på ett sätt som vissa marknadsavdelningar förmodligen skulle mjuka upp, men vi föredrar att hålla det direkt: om ett verktyg hjälper en professionell att slutföra jobbet snabbt, bekvämt och lönsamt och komma hem i tid, då byggdes det på rätt sätt. Den standarden sitter bakom varje maskin som lämnar verkstaden.
Vanliga frågor om smältmaskiner
Vad är skillnaden mellan en smältmaskin och en svetsmaskin?
I plaströr beskriver de två termerna samma utrustning. Smältning är helt enkelt industrins sätt att beskriva smältning och sammanfogning av termoplaströr och rördelar, så en smältmaskin och en plaströrssvetsmaskin är samma verktyg.
Vilken storlek maskin behöver jag för 63 mm PP-R-rör?
En maskin med ett arbetsområde på 20 mm till 63 mm täcker den diametern bekvämt. Om du också förväntar dig arbete upp till 110 mm, titta på en modell som FYF110 eller en digital enhet i samma familj så att du inte köper två gånger inom ett år.
Kan jag använda en socket fusion maskin på PE-rör?
Ja, sockets fusion används på PE-rör inom det diameterområde som maskinen stöder. Förberedelse är viktigare än med PP-R, eftersom PE utvecklar ett oxiderat ytskikt som måste tas bort före uppvärmning.
Hur länge ska jag hålla i en led innan jag släpper den?
Det beror på diameter och väggtjocklek, och siffrorna kommer från kopplings- eller rörtillverkarens parametrar. Regeln som aldrig ändras är att kylning är en del av svetsen, så fogen ska lämnas ostörd under hela kyltiden, inte bara hålltiden.
Behöver jag olika stansar för metriska och tumrör?
Ja. Nominella storlekar ser likadana ut men de faktiska ytterdiametrarna skiljer sig, så metriska och tumsystem använder olika formar och olika avfasningsverktyg. Vi tillverkar båda versionerna av denna anledning.
Är elektrofusion bättre än socket fusion?
Varken är allmänt sett bättre. Elektrofusion erbjuder fördelar för stora diametrar, nedgrävda elnät och slutna diken. Sockets fusion är vanligtvis snabbare och billigare för inomhusarbeten med liten och medeldiameter. Många entreprenörer har en av varje.
Fixeringsmaskiner är en av få anläggningsmaskiner där operatörens vanor har lika stor betydelse som verktygets specifikation. En välbyggd maskin med stabil temperaturkontroll ger en bra installatör den konsistens de behöver, och ger en mindre erfaren installatör en marginal för fel medan de lär sig. Den kombinationen är vad som håller lederna i årtionden snarare än säsonger.
Om du väljer utrustning för ett projekt är det mest användbara du kan göra att utgå från röret: material, diameter, metod och platsförhållanden. Allt annat, från uteffekt till matristillgänglighet, följer av dessa fyra svar. Och om du vill ha en andra åsikt om en specifik konfiguration, pratar vårt team gärna igenom det med de faktiska siffrorna framför oss.
Relaterade produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
