
Hem / Nyheter / Branschnyheter / Kemiska rörsystem: material, fusionssvetsning och läckagefri installation
Branschnyheter
Sep 21,2026
Kemiska rörsystem: material, fusionssvetsning och läckagefri installation
Kemiska rörsystem misslyckas ofta i skarven, inte i röret. En svets med en enda hylsa som är för kall eller för ytlig kommer att läcka inom månader, särskilt när den innehåller koncentrerad syra eller vatten med hög renhet. Det är därför ingenjörer och entreprenörer bör utvärdera anslutningstekniken lika noggrant som hartskvaliteten.
Varför polymerrör dominerar kemisk service
Polymerrörsystem har blivit standard i kemisk bearbetning, avjoniserade vattenslingor, massa- och pappersanläggningar och avloppsvattenrening. Anledningen är enkel: termoplaströr korroderar inte som kolstål, kräver inga yttre beläggningar och tillför inte metalliska föroreningar till känsliga vätskor. PP-R, PE och PVDF täcker ett brett spektrum av aggressiva medier och temperaturer.
För hög renhet och kemiska tillämpningar ger PP-R utmärkt motståndskraft mot syror, alkalier och lösningsmedel vid måttliga temperaturer. HDPE och PE 100 är gynnade för sin seghet, flexibilitet och förmåga att hantera nedgrävda eller rörliga installationer. När temperaturen eller korrosiviteten överskrider gränserna för PP-R, specificeras ofta PVDF.
| Material | Typisk kemisk service | Temperaturområde (ca.) | Primär sammanfogningsmetod |
|---|---|---|---|
| PP-R | Syror, alkalier, avjoniserat vatten | Upp till 95°C | Socket fusion |
| PE / PE 100 | Vatten, avfall, utspädda kemikalier | Upp till 60°C | Elektrofusion, sockelfusion |
| PVDF | Starka syror, lösningsmedel, högrent media | Upp till 140°C | Socket fusion, butt fusion |
Socket Fusion: En beprövad metod för mindre linjer
Sockets fusion är den primära sammanfogningsmetoden för PP-R-rör upp till kanske 63 mm OD i kemisk drift. Röränden och kopplingshylsan värms upp samtidigt med ett verktyg monterat på en hylsa smältsvetsmaskin. När ytorna når rätt smälttillstånd, för operatören in röret i kopplingen och håller det under tryck tills fogen svalnar. Korrekt utförande beror på tre faktorer: temperatur, uppvärmningstid och insticksdjup.
Att använda en temperaturstyrd maskin tar bort en stor del av förarens variation. Modeller med konstant temperatur är enkla och kostnadseffektiva, men digitala displaymaskiner låter operatören verifiera den exakta smälttemperaturen före varje svets. Detta är särskilt viktigt i kemiska rörsystem där en läcka kan utsätta arbetare för farliga medier. För en djupare titt, följ bästa praxis för att uppnå en stark och läckagefri hylssvets .
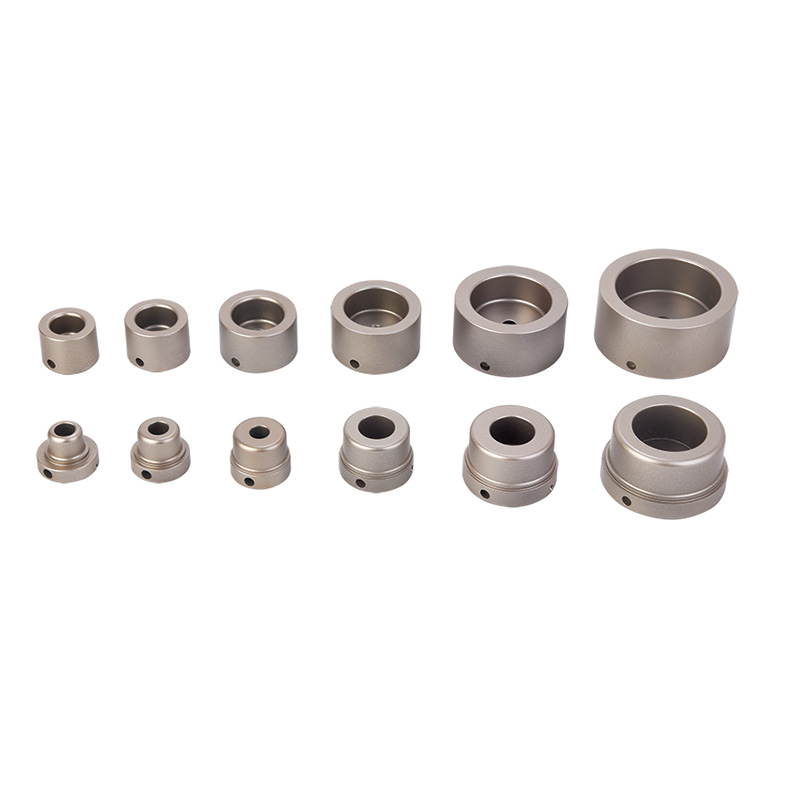 Digital Socket Fusion-svetsmaskin med LED-temperaturdisplay för 63 mm PPR-rör Denna digitala svetsmaskin ger exakt temperaturkontroll genom en LED-display, vilket hjälper till att säkerställa starka och läckfria sockets fusionsfogar. Det är särskilt användbart när man arbetar med kemiska rörledningar där svetskvaliteten är avgörande. Visa produkt →
Före uppvärmning måste röret skäras rakt, fasas och rengöras. En roterande eller spärrande rörskärare fungerar bra för de flesta plaströr. Fasning tar bort den ojämna kanten som skulle kunna raka bort material från kopplingshålet under införandet.
Elektrofusion för ledningar med stor diameter, nedgrävda eller svåråtkomliga
Elektrofusion är den valda metoden när sockets fusion blir opraktisk. Den används på PE-rör med större diameter, nedgrävda rör, dikesfria installationer och reparationsarbeten där rotations- eller smältkraften är begränsad. En elektrofusionskoppling innehåller en inbäddad motståndstråd. Svetsmaskinen skickar ström genom tråden och smälter samman kopplingshålet och rörytan.
En stor fördel är att elektrofusion inte är beroende av operatörens kraft eller inriktning. Beslaget fixerar röret på plats medan svetsen skapas. Den är även lämplig för PE-rör med olika väggtjocklekar.
Effektiv elektrofusion kräver dock noggrann ytförberedelse i fält. Röret måste skrapas för att avlägsna oxid eller föroreningar precis innan svetsning. En vass elektrofusionsrörskrapa är inte valfri; det avgör om skarven kommer att vara gastät under många års drift.
 HDPE-rörskrapa för elektrofusionsförberedelse av rör upp till 400 mm En vass skrapa är nödvändig för att ta bort oxid och föroreningar före elektrofusion. Detta verktyg säkerställer en ren röryta, vilket är avgörande för att uppnå gastäta skarvar som förblir pålitliga under många år av drift. Visa produkt →
Svetsmaskiner för elektrofusion finns i två breda typer: transformatorbaserade och inverterbaserade. Maskiner av transformatortyp är robusta och föredras ofta för stora, platstunga jobb, medan invertermaskiner är lättare och mer energieffektiva. För ett typiskt intervall på 20-160 mm ger en transformatorelektrofusionssvetsmaskin tillförlitlig effekt och konsekvent uppvärmning.
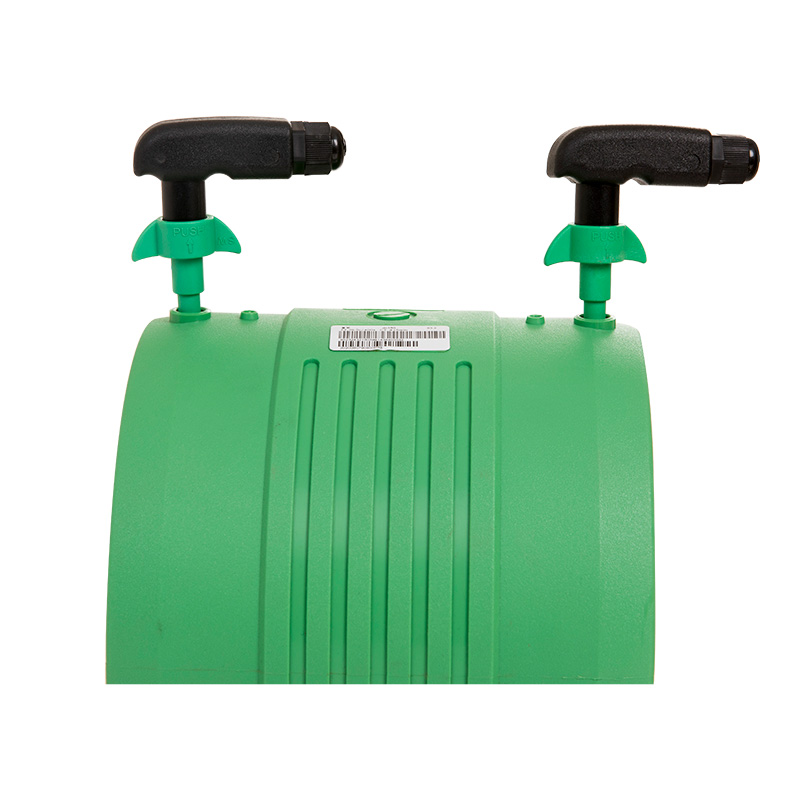 Elektrofusionssvetsmaskin för HDPE-, PP- och PPR-rör från 20 till 160 mm Denna transformatorbaserade elektrosvetsmaskin levererar stabil uteffekt för rör i intervallet 20-160 mm. Den är designad för pålitlig fältanvändning och erbjuder konsekvent uppvärmning och automatiserad kontroll för att producera hållbara fogar i vatten- och gassystem. Visa produkt →
Efter skrapning, för in röret helt i kopplingen och anslut ledningarna. Ställ in rätt smälttid och ström som specificerats av kopplingstillverkaren. Maskinen styr fusionscykeln och förhindrar överhettning.
Installationsmetoder som förhindrar läckor
Ett bra rör och en bra maskin räcker inte. Hydraulikingenjörer och anläggningsoperatörer vet att den slutliga fogkvaliteten bestäms av förberedelse och disciplin. Följande metoder bör behandlas som icke förhandlingsbara vid installation av kemiska rörsystem.
- Kapa röret fyrkantigt före fasning. Ett vinklat snitt minskar effektivt insticksdjup och försvagar fogen.
- Använd rätt uppvärmningstid för rördiameter och väggtjocklek. För korta blad osmälta ytor; för länge bryter ned polymeren.
- Sätt in röret helt till hylsdjupsmärket. Ett partiellt införande skapar en spänningskoncentration och en dold läckagebana.
- Håll insättningstrycket under den angivna kyltiden. Att flytta röret innan svetsen härdar kan orsaka mikrosprickor.
- Trycktesta systemet innan det tas i bruk. Testet bör ligga över designtrycket och hållas tillräckligt länge för att identifiera långsamma läckor.
Genom att utföra dessa steg med kalibrerad fusionsutrustning och utbildade operatörer kommer det konsekvent att producera skarvar som håller hela rörsystemets livslängd.
Att välja rätt utrustning för ett kemiskt rörprojekt
Att välja rätt smältverktyg börjar med rörets storlek och material. Små PP-R-linjer upp till 63 mm hanteras bäst av en digital eller automatisk sockelfusionsmaskin, som ger exakt temperaturkontroll och snabb drift. För stora PE-linjer eller för reparationsarbete är en elektrofusionsmaskin den bästa investeringen. För beredningsstegen bör rörskärare och skrapverktyg anpassas till rördiametern och materialets hårdhet.
Projekt skiljer sig också åt i portabilitet och platsförhållanden. Bänkenheter passar prefabriceringsbutiker; handhållna enheter gör att operatören kan röra sig längs röret. Beslutsfattare bör leta efter utrustning som erbjuder stabil effekt, pålitliga värmeelement och lättlästa displayer. Rätt verktyg kan minska träningstiden, förbättra förstapassaget och sänka kostnaderna för trasiga leder.
Lärdomen från kemiska rörsystem är att materialval och anslutningsteknik är två halvor av ett enda beslut. Ett kemiskt kompatibelt harts är bara så bra som fogen som binder det. Med rätt sockets fusion eller elektrofusionsprocess, korrekt ytförberedelse och kalibrerad utrustning kan kemiska pipelines leverera årtionden av service utan läckor.
Relaterade produkter


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang-provinsen, Kina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
